CNC-Werkzeugmaschine, OPC UA an der Steuerung
Zustand, Spindel, Vorschub, Programm, Werkzeug, Alarme und Stückzahl. Alles, was die Steuerung über OPC UA bereitstellt.
Pragmatos Loom
Alte und neue Maschinen, Nebenanlagen und Zähler: Loom liest 1400+ Geräte über vier Zugänge. Keine SPS wird getauscht, keine Herstellerplattform gekauft.
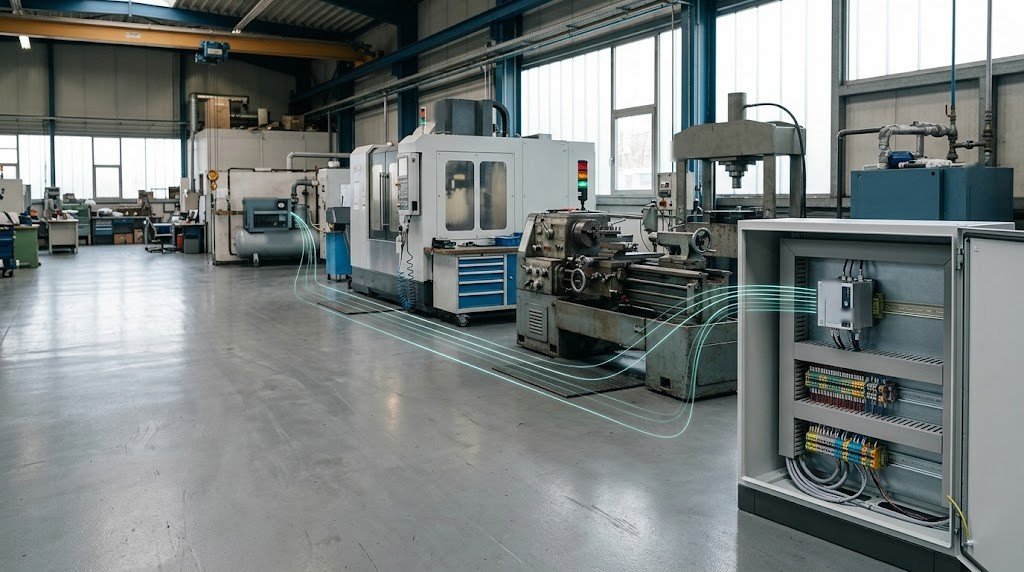
Ein Werk besteht aus mehr als Bearbeitungszentren. Ob sie laufen, entscheiden auch Kompressor, Kühlaggregat, Kühlschmierstoffanlage und Messraum. Loom liest sie alle, und die alte Drehmaschine zählt genauso wie das Bearbeitungszentrum vom letzten Jahr.
Ist ein Werk angebunden, liegt jede Maschine auf dem Hallenplan dort, wo sie steht: nach Typ, in ihrer Linie oder Zelle, in der Farbe ihres Zustands. Technikraum und Messraum liegen auf demselben Plan wie die Maschinen, die sie versorgen.
46 Anlagenarten in sieben Bereichen eines Werks. Jede Karte nennt den Zugang, die Daten, die Art der Anbindung und einige der Hersteller, die wir lesen.
Gibt ein Gerät einen Wert nicht her, steht auf der Karte, was zu ergänzen ist: Die Kompressorsteuerung meldet ihre Leistung nicht, das übernimmt ein Unterzähler.
Wählen Sie einen Bereich und sehen Sie, was Loom dort liest. Zu Beginn ist der Maschinenbereich geöffnet.
Zustand, Spindel, Vorschub, Programm, Werkzeug, Alarme und Stückzahl. Alles, was die Steuerung über OPC UA bereitstellt.
Zustand, Spindel, Vorschub, Programm und Stückzahl, so wie der Agent sie bereitstellt.
Zustand, Programm, Alarme und Stückzahl, direkt aus der Steuerung gelesen.
Zustand und grundlegende Zähler. Programm, Overrides und Werkzeug bleiben in der Steuerung.
Lauf, Leerlauf und Stillstand aus den Leuchten, dazu die Zyklenzahl.
Zustand, Auftrag, Laserleistung und Gasdruck.
Lichtbogenzeit, die OEE einer Schweißzelle.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Leistung, Energie, Spannung, Strom und Leistungsfaktor: Grundlast, Spitzen und kWh je Teil.
Auslösungen, Auslastung und Netzqualität im elektrischen Rückgrat des Werks.
Solarertrag, damit die Dachanlage Grundlast und Spitzen in den Energieansichten nicht verdeckt.
Der Lastgang, aus dem Ihre Stromrechnung entsteht, samt der Spitze, die den Leistungspreis bestimmt.
Gas- und Wasserverbrauch neben dem Strom, in denselben Ansichten.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Netzdruck, Verdichtungsendtemperatur, Zustand, Betriebs- und Laststunden. Die Leistung kommt von einem Unterzähler, weil die Kompressorsteuerung sie nicht meldet.
Spezifische Leistung und der Anteil der Luft, der außerhalb der Produktion durch Leckagen verloren geht.
Durchfluss in der Hauptleitung.
Störzustand. Den Taupunkt liefert ein zusätzlicher Sensor.
Behälterdruck gegen Druck an der Entnahmestelle. Das zeigt Leitungsverluste und Leckagen.
Die Druckdifferenz am Filter. Ein zugesetzter Filter kostet Druck.
Vorlauf- und Rücklauftemperatur sowie Störungen. Ein Stillstand, der schon in der CNC-Alarmliste steht, zählt einmal, nie doppelt.
Druck, Filterzustand und Emulsionskonzentration. Steht sie, steht die ganze Linie.
Leitfähigkeit und Tankfüllstand.
Zustand und Störungen. Bei einem Stillstand laufen die Spänebehälter an jeder Maschine voll.
Lüfterlauf und Filter-Druckdifferenz. Beides zeigt, wann ein Filter zu wechseln ist.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Füllstand und Nachfüllvorgänge. Zu wenig Füllstand stoppt die Bearbeitung.
Störzustand.
Lauf und Verklemmungen. Einer steht neben fast jeder Maschine.
Lauf, Störung, Schnittzahl und Antriebsstrom des Sägeblatts.
Badtemperatur, Füllstand, Zustand von Pumpe und Heizung.
Zyklen aus einem Kontakt, Laufzeit aus einer Stromzange.
Werkzeugdaten als Dateien, Schrumpfzyklen als Zählwerte.
Entnahmen, Rückgaben, Bestand und Kosten je Kostenstelle. Nie eine Person.
Zonentemperaturen, Programm, Charge und Chargenmasse: kWh je kg und ein Chargenprotokoll.
Badtemperatur und Füllstand, Linienzustand und Dosierung.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Entnahmen, Bestand und Störungen.
Der eigene Zustand. Er erklärt, warum eine Maschine im Leerlauf steht.
Akku, Position, Fahrt, Ladevorgang, Fehler und Ladungen.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Abweichung und Toleranzeinhaltung je Merkmal, für jedes gemessene Teil.
Messwerte und i. O. oder n. i. O. für jedes Teil, für die SPC.
Ergebnisse je Teil und die Anzahl der Prüfungen.
Der Code auf jedem Teil und die Anzahl der Lesungen, für die Rückverfolgbarkeit.
Die Anzahl der Markierungen.
Gewicht und ob der Messwert stabil ist.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Zonentemperatur, Sollwert, Lüfterzustand und Filteralarm. Nur gelesen, nie verstellt.
Temperatur und Feuchte, für den Messraum mit Stabilität und Gradient nach VDI/VDE 2627.
Alarm oder Störung. Nur gelesen, ohne jeden Eingriff.
Offen oder geschlossen. Nie, wer geöffnet hat.
Was hier nicht aufgeführt ist, legen Sie als eigenen Typ an. Jedes weitere Gerät dieser Art startet von dort.
Die Namen bezeichnen Geräte, die wir lesen, und bedeuten keine Partnerschaft. Alle Marken gehören ihren Inhabern.
Manche Maschinen sprechen an der Steuerung ein modernes Protokoll. Manche senden ihre Messwerte selbst. Manche reden nur mit einem lokalen Netz oder einem Herstellersystem. Und manche haben nichts als eine Leuchte. Loom hat für jede einen Zugang, und jeder Messwert kommt in derselben Form heraus.
Sensoren und Geräte, die ihre Messwerte selbst senden, kommen ohne zusätzliches Programm direkt herein. So gelangen Klimamessstellen, Türkontakte und mobile Roboter zu Loom.
MQTT, HTTP, CoAP, LwM2M, SNMP; VDA 5050 über MQTT für mobile Roboter
Ein kleines Programm neben den Maschinen spricht das jeweilige Protokoll vor Ort und leitet die Messwerte weiter. Es übernimmt alles, was die Halle sonst nie verlässt: serielle Leitungen, Gebäudeautomation, Ergebnisdateien und Netzwerk-Sockets.
Serielles Modbus (RTU), BACnet/IP, FTP-Dateiablagen, CSV, TCP-Sockets
Liegen die Daten schon in einem anderen System, gibt es sie weiter. Ein Werkzeugausgabeautomat, ein Lagersystem, ein LoRaWAN-Netzwerkserver oder ein Herstellerportal sendet seine Daten, und ein Konverter macht daraus Messwerte.
Webhooks, REST, LoRaWAN-Netzwerkserver, Herstellerportale
Loom liest die Steuerung oder die SPS direkt: Maschinenzustand, Spindel, Vorschub, Programm, Werkzeug, Alarme und Stückzahl, soweit die Steuerung sie anbietet. Maschinen ohne Netzwerk kommen über die Signale dazu, die sie ohnehin geben.
OPC UA (umati, wo angeboten), Modbus TCP, MTConnect, S7, FANUC-Steuerungen über FOCAS mit der lizenzierten FANUC-Bibliothek vor Ort
Um mitzuzählen, braucht eine Maschine kein Netzwerk. Es gibt drei Wege hinein, und welcher zu welcher Maschine passt, klären wir mit Ihnen bei der Einrichtung. Maschinen, zwischen denen dreißig Jahre liegen, stehen am Ende auf demselben Bildschirm und zählen gleich.
Sie müssen nicht wissen, wo eine Maschine ihren Leistungswert oder ihre Stückzahl ablegt. Jede Maschine wird über den ersten von vier Wegen eingerichtet, der zu ihr passt. Haben Bibliothek und Maschine keine Antwort, liest Loom AI das Handbuch oder die Live-Signale und schlägt vor, was aufgezeichnet wird. Jeder Weg endet damit, dass ein Mensch bestätigt, was gelesen wird.
Jeder Weg endet gleich. Eine Führungskraft gibt jede Verbindung vor dem ersten Messwert frei. Loom durchsucht Ihr Netzwerk nicht, und nichts verbindet sich von selbst.
Das ganze Werk kommt auf dieselbe Weise hinein, viele Maschinen in einem Durchgang.
Wenn Sie ein Werk mit vierzig Maschinen von sechs Herstellern aus drei Jahrzehnten führen:
Wenn Sie Steuerungen, SPS und Werksnetz betreuen:
Wenn Ihnen das Werk gehört und Sie die Ausgaben verantworten:
Wir richten es mit Ihnen ein.
Sprechen Sie uns anDie Überlegungen hinter Loom, ein Problem nach dem anderen.