
Kurzstillstände: Die Verluste, die in keinem Bericht ankommen
In Ihrem Monatsbericht stehen die Verluste, für die jemand Zeit hatte, sie aufzuschreiben. Es gibt eine ganze Verlustart, für die naturgemäß nie jemand Zeit hat — und sie verschwindet nicht aus Ihren Kennzahlen. Sie wandert an eine Stelle, auf die niemand schaut.
Wer TPM betreibt, kennt die sechs großen Verluste, und Kurzstillstände stehen auf dieser Liste. Die Liste ist nicht das Problem. Dieser Beitrag handelt davon, wo Kurzstillstände in der OEE-Zahl verschwinden, warum sie niemandem gehören und wie man sie sichtbar macht, ohne einen Bediener jede Pause von vierzig Sekunden begründen zu lassen.
Anhören — Audio-Überblick
Industrielle Realität
Die Produktionsbesprechung am Montag hat ein Thema, über das alle reden wollen. Maschine 12 stand am Donnerstag drei Stunden mit einem Hydraulikfehler. Die Instandhaltung erklärt Fehler, Bauteil und Lieferzeit des Ersatzteils; man bespricht, ob eines ans Lager soll. Eine gute Besprechung: Etwas ist kaputtgegangen, und etwas wird getan.
Niemand erwähnt, dass der Stangenlader an Maschine 9 die ganze Woche über in jeder Schicht Dutzende Male stehen geblieben ist, jeweils zwischen zwanzig Sekunden und zwei Minuten. Niemand erwähnt es, weil niemand es weiß. Der Bediener hat jeden Halt nebenbei behoben — das gehört zu dieser Maschine wie das Brilleputzen zum Brilletragen. Keiner dieser Stopps war lang genug für einen Stillstandsgrund. Keiner war auffällig genug für die Schichtübergabe. Keiner kam in dieser Besprechung an.
Über eine Woche addiert, übertreffen sie womöglich den Ausfall vom Donnerstag. Sagen kann das niemand im Raum, denn addiert hat sie nie jemand gesehen.
Das ist der Normalfall, nicht die Ausnahme. Der Verlustbericht eines Werks verzeichnet, was auffällig und was lang war. Kurzstillstände sind weder das eine noch das andere.
Warum das Problem strukturell ist
Jede Erfassung hat eine Schwelle
Jedes Werk, das Stillstände erfasst, hat eine Grenze, unterhalb derer nichts erfasst wird — ob sie irgendwo steht oder nicht.
Manchmal ist sie ausdrücklich geregelt: Stillstände über fünf Minuten brauchen einen Grund. Das ist vernünftig: Müsste ein Bediener jede Pause begründen, stünde die Produktion schneller als bei jeder Störung. Manchmal ist sie stillschweigend: Niemand trägt einen Klemmer von dreißig Sekunden ein, weil das absurd wäre. Die Wirkung ist dieselbe. Unterhalb der Schwelle ist das Werk blind.
Eine allgemeingültige Grenze gibt es nicht. In der TPM-Literatur gilt ein Kurzstillstand gewöhnlich als Unterbrechung von weniger als fünf bis zehn Minuten, meist vom Bediener selbst behoben und als Leistungsverlust gezählt, nicht als Verfügbarkeitsverlust. Das ist Konvention, kein Naturgesetz, und jedes Werk legt seine eigene fest — meist unbemerkt.
Unterhalb der Schwelle wandern die Verluste
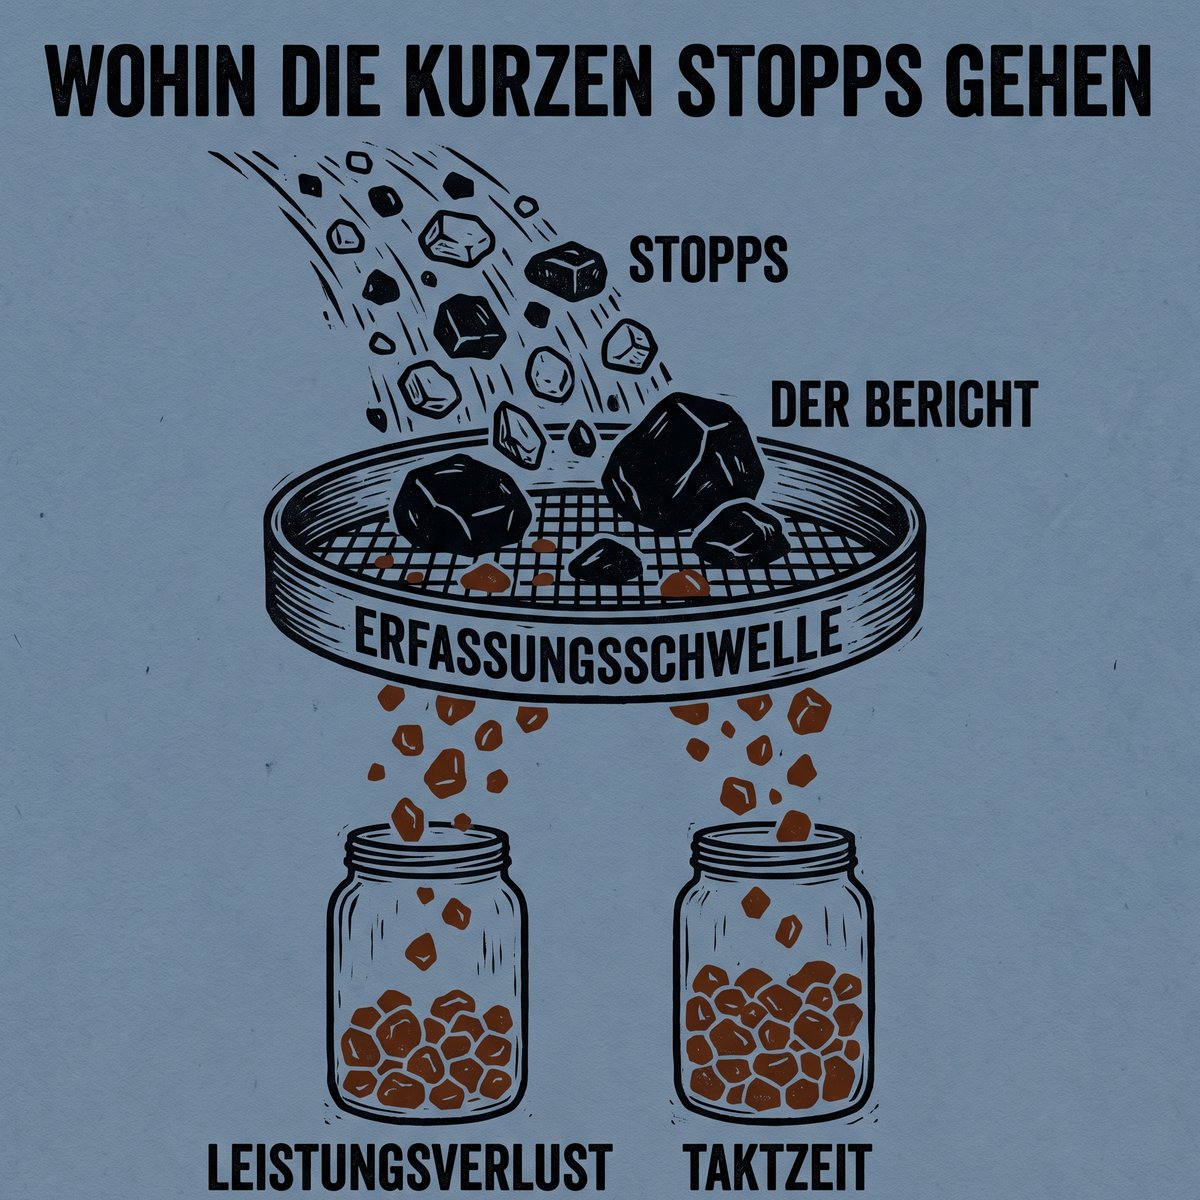
Weniger offensichtlich ist dies: Ein nicht erfasster Stopp verschwindet nicht aus der Rechnung. Die Gesamtanlageneffektivität muss aufgehen. Die verlorene Zeit landet an einer von zwei Stellen.
Im Leistungsverlust. Die Maschine lief laut Schichtprotokoll, fertigte aber weniger Teile als vorgesehen. Der OEE-Bericht zeigt einen Leistungsgrad unter 100 %, und niemand kennt den Grund, weil er nie erfasst wurde. Der Leistungsgrad wird zur Ablage für unerklärte Verluste.
In der Taktzeit selbst. Das ist der schlimmere Fall. Wurde die Referenzzykluszeit durch Beobachtung der Maschine festgelegt — Vorjahresdurchschnitt oder eine Zeitaufnahme an einem normalen Tag —, dann stecken die Kurzstillstände eines normalen Tages bereits im Standard. Die Maschine scheint nun mit fast 100 % zu laufen, weil der Standard auf ihre Unarten geeicht wurde. Wir nennen das die Taktzeit, die ihre eigenen Verluste gefressen hat. In unserem Beitrag über eine einheitliche OEE-Zahl für einen gemischten Maschinenpark ist die Herkunft der idealen Taktzeit eine der vier Entscheidungen, an denen die Zahl steht oder fällt; Kurzstillstände sind der Grund, warum diese Entscheidung so viel wiegt.
Das Gedächtnis bevorzugt das Auffällige vor dem Häufigen
Menschen merken sich Ereignisse, und drei Stunden Ausfall sind eines. Sechzig Halte von neunzig Sekunden sind kein Ereignis, sondern Wetter. Die Schichtübergabe verzeichnet das Ereignis, das Gedächtnis des Bedieners behält das Ereignis, das Verbesserungsbudget folgt dem Ereignis. Ein aus dem Gedächtnis geschriebenes Übergabeprotokoll verliert genau diese Verluste systematisch.
Sie gehören niemandem
Das ist die organisatorische Wurzel. Ein Ausfall gehört der Instandhaltung, klar und zu Recht. Kurzstillstände aber sind selten ein Instandhaltungsthema. Sie entstehen durch Teilebereitstellung, Materialschwankungen, einen leicht verstellten Sensor, Späne, einen Zuführer, der Einstellung statt Reparatur braucht, ein Programm, das auf eine unnötige Quittierung wartet. Sie liegen zwischen Instandhaltung, Fertigungstechnik, Qualität und Bedienern — praktisch also bei niemandem.
Die einzige Rolle, die für das Ergebnis all dieser Bereiche zugleich verantwortlich ist, ist die Werkleitung. Kurzstillstände sind der Verlust des Werkleiters, weil sie in keiner anderen Stellenbeschreibung vorkommen.
Warum gerade jetzt
Man könnte einwenden, Kurzstillstände zählten nur, wenn Kapazität knapp ist, und knapp ist sie in den meisten deutschen Werken in diesem Jahr nicht. Das ifo Institut meldete für Januar 2026 eine Kapazitätsauslastung der Industrie von 77,5 %, deutlich unter dem langjährigen Durchschnitt von 83,2 %. Destatis meldete für Juli 2026 eine Produktion, die kalenderbereinigt 1,6 % unter dem Vorjahresmonat lag.
Dieser Einwand dreht die Sache um. Bei niedriger Auslastung verstecken sich Kurzstillstände am besten. Hat ein Werk Luft, schluckt der Plan eine langsame Maschine; den fehlenden Teilen jagt niemand hinterher, weil kein Auftrag auf sie wartete. Die Verluste sind trotzdem da — sie kosten weiter Personal, Energie und Maschinenstunden je Gutteil —, aber nichts zwingt zum Hinschauen.
Zweierlei folgt daraus. Erstens liegt der Druck heute auf den Stückkosten, nicht auf der Menge, und Kurzstillstände sind ein Stückkostenproblem. Zweitens fehlt bei anziehender Nachfrage ein Teil der Kapazität, die das Werk zu haben glaubt, weil er die ganze Zeit still verbraucht wurde. Finden sollte man ihn, bevor man ihn braucht.
Architektur im Detail
In einem Handprotokoll sind Kurzstillstände grundsätzlich unsichtbar
Das klar zu sagen erspart Monate vergeblicher Arbeit. Ein Stopp, der kürzer ist als die Schwelle, ab der Menschen Stopps eintragen, kann in einem von Menschen geführten Protokoll nicht auftauchen. Daran ändern weder Schulung noch Disziplin noch bessere Formulare etwas. Die einzige Quelle, die jeden Stopp sieht, ist die Maschine.
Was die Maschine liefern kann
Viele moderne CNC-Steuerungen — mit Aufwand auch manche ältere — geben ihren Ausführungszustand an jeden aus, der ihn lesen darf: ob das Programm aktiv, bereit, unterbrochen, im Vorschubhalt oder gestoppt ist, dazu Alarme und oft ein Teilezähler. Die üblichen Wege sind OPC UA mit den umati-Spezifikationen für Werkzeugmaschinen, MTConnect und bei einfacheren Anlagen Modbus TCP. Was jedes Protokoll leisten kann und was nicht — und die unbequeme Frage, was „läuft“ für eine Steuerung eigentlich bedeutet —, behandelt unser Beitrag zur einheitlichen OEE-Zahl.
Für Kurzstillstände ist die Anforderung schnell benannt: Zustandswechsel mit Sekundenauflösung, erfasst in dem Moment, in dem sie eintreten, nicht eine Stichprobe alle paar Minuten. Eine Maschine, die alle fünf Minuten abgefragt wird, erscheint zu Beginn und am Ende eines Fensters als laufend, in dem sie achtmal stand.
Die Schwelle bewusst festlegen
Ist die Maschine die Quelle, wird die Schwelle von einer praktischen Grenze zur Wahl. Treffen Sie sie.
Ein nützliches Muster sind zwei Schwellen:
- Unterhalb einer kurzen Grenze — etwa einiger Sekunden — ignorieren. In dieser Größenordnung sieht man den Eigenrhythmus der Steuerung, keinen Verlust.
- Zwischen kurzer und langer Grenze — dem Band der Kurzstillstände — zählen und Dauer erfassen, aber niemanden nach einem Grund fragen.
- Oberhalb der langen Grenze ist es ein erfasster Stillstand mit Grund, genau wie heute.
Schreiben Sie die Grenzen auf und ändern Sie sie nicht stillschweigend. Eine Kurzstillstandszahl, die sich ändert, weil sich die Schwelle geändert hat, misst Ihre Definitionen, nicht Ihr Werk.
Nicht nach Gründen fragen. Nach Mustern suchen.
Sind Kurzstillstände sichtbar, folgt der Reflex, für jeden einen Stillstandsgrund zu verlangen. Das scheitert sofort. Ein Bediener, der sechzig kurze Stopps pro Schicht einordnen soll, wählt den ersten Eintrag der Liste oder „Sonstiges“, und der Datenbestand ist danach weniger vertrauenswürdig als gar keine Gründe.
Kurzstillstände werden über Muster diagnostiziert, nicht über Aussagen. Vier Schnitte leisten den Großteil:
- Nach Maschine — welche drei Maschinen tragen den Großteil?
- Nach Auftrag oder Teilenummer — folgen sie einem bestimmten Teil, Material oder einer Vorrichtung?
- Nach Zeitpunkt — häufen sie sich nach einem Werkzeugwechsel, einem Warmlauf, einem Materialwechsel oder gegen Ende einer Stange?
- Nach vorausgehendem Alarm oder Zustand — folgt jeder Stopp derselben Warnung, demselben Vorschubhalt, demselben Wartezustand?
Zwei Wochen sind ein sinnvolles erstes Fenster. Weist ein Muster auf eine bestimmte Ursache an einer bestimmten Maschine, ist ein Gespräch mit dem richtigen Bediener mehr wert als tausend Stillstandsgründe.
Kurzstillstände von langsamen Takten trennen
Der Leistungsverlust enthält zwei verschiedene Dinge: Stopps, die zu kurz für eine Erfassung waren, und Takte, die langsamer liefen als die Referenz. Sie haben unterschiedliche Ursachen und unterschiedliche Zuständige. Eine Maschine, die nie steht, aber mit 85 % ihrer Referenzgeschwindigkeit läuft, hat ein Programm-, Werkzeug- oder Materialproblem. Eine Maschine, die mit voller Geschwindigkeit läuft und vierzigmal pro Schicht steht, hat ein Handhabungsproblem. Vermischt man beides zu einem Leistungsgrad, wird keines von beiden behoben.
Die Referenzzykluszeit außerhalb der Maschinenhistorie verankern
Stammt Ihre Referenzzykluszeit aus beobachteten Durchschnitten, nehmen Sie sie von anderswo: aus der berechneten Zykluszeit des Programms, aus der Angabe des Maschinenherstellers für diesen Arbeitsgang oder aus dem besten dauerhaft gehaltenen Lauf, den Sie dokumentiert haben. Ziel ist keine unerreichbare Vorgabe, sondern ein Standard, der die gesuchten Verluste nicht länger schluckt.
Das Muster, das funktioniert
Eine Engpassmaschine wählen, nicht das ganze Werk.
Zustandswechsel mit Sekundenauflösung erfassen, zwei Wochen lang, nur lesend, ohne etwas an der Fahrweise der Maschine zu ändern.
Die Schwellen auf Papier festlegen, bevor man die Ergebnisse sieht, damit diese nicht zu einer bequemen Definition verleiten.
Zählen und clustern; nicht nach Gründen fragen.
Das stärkste Muster zu den Leuten bringen, die die Maschine fahren, und sie fragen, was es ist. Oft wissen sie es; mit Belegen in der Hand hat sie nur nie jemand gefragt.
Der Abhilfe einen namentlich Zuständigen geben. Ein gesehener Verlust, der niemandem gehört, ist nur ein besser dokumentierter Verlust. Die Lücke zwischen Signal und Handlung beschreibt unser Beitrag darüber, warum ein Dashboard allein nichts verändert.
Warum die meisten Kurzstillstandsprojekte nicht skalieren
Stillstandsgründe für Stopps von dreißig Sekunden. Das häufigste Scheitern. Nach einer Woche ist der Datenbestand voller „Sonstiges“.
Das ganze Werk auf einmal. Jede Maschine angebunden, jeder Stopp sichtbar, und ein Bericht, den niemand über Seite eins hinaus liest. Eine Maschine, gefunden und behoben, überzeugt mehr als fünfzig gemessene.
Die Taktzeit wird nie neu verankert. Das Werk sieht seine Kurzstillstände, und die OEE bewegt sich kaum, weil die Referenzzykluszeit sie weiterhin enthält. Die Übung gilt dann als sinnlos.
Kurzstillstände landen bei der Instandhaltung. Sie werden als Stillstand etikettiert und in den Instandhaltungsrückstand geleitet, wo sie mit Ausfällen konkurrieren und jedes Mal verlieren, weil nichts kaputt ist.
Gemessen, aber ohne Eigentümer. Die Daten stimmen, das Diagramm ist klar, und nach sechs Monaten hat sich nichts geändert, weil der Verlust zwischen den Bereichen liegt und niemand persönlich beauftragt wurde, ihn zu beseitigen.
Governance, Sicherheit und Mitbestimmung
Der Betriebsrat. Stoppdaten je Maschine und Schicht sind genau die Art Daten, aus denen sich ein Vergleich zwischen Bedienern oder Schichten machen lässt. Technische Einrichtungen, die objektiv geeignet sind, Verhalten oder Leistung der Beschäftigten zu überwachen, unterliegen nach § 87 Abs. 1 Nr. 6 BetrVG der Mitbestimmung; das ist vor der Einführung mit dem Betriebsrat zu vereinbaren. Der ehrliche Gestaltungsgrundsatz lautet: Betrachtungseinheit sind Maschine und Muster, nicht die Person. Ein Kurzstillstand, der einer bestimmten Teilenummer folgt, ist ein Prozessproblem. Halten Sie das schriftlich fest, zeigen Sie dem Betriebsrat das Datenmodell früh und vereinbaren Sie, wofür die Daten nie verwendet werden. Die Bediener profitieren zuerst: Die Halte, die sie seit Jahren beheben, muss nun jemand anderes abstellen.
Grundsätzlich nur lesend. Kurzstillstände sichtbar zu machen heißt, Maschinenzustände zu lesen. Es erfordert nie, etwas in eine Maschine zu schreiben. Legen Sie das vor der ersten Verbindung fest und lassen Sie es von der Verbindung selbst erzwingen, nicht vom guten Willen.
Einordnung ins Netz. Ein Gerät, das Maschinenzustände liest, sitzt im Steuerungsnetz oder in dessen Nähe. Entscheiden Sie Segment, Verwaltung und Erreichbarkeit von außen. Letztere sollte fast immer ausgeschlossen sein.
Bewertungsrahmen für die Plattformauswahl
- Mit welcher Zeitauflösung wird der Maschinenzustand erfasst? Sekunden, ereignisgesteuert oder eine Abfrage alle paar Minuten? Alles langsamer als Sekunden sieht keine Kurzstillstände.
- Können Sie Ihre Schwellen selbst setzen, und gelten sie gleich über alle Maschinen und Protokolle hinweg?
- Trennt sie Kurzstillstände von langsamen Takten, oder vermischt sie beides zu einem Leistungsgrad?
- Können Sie Stopps nach Auftrag, Zeitpunkt und vorausgehendem Zustand clustern, ohne in eine Tabellenkalkulation zu exportieren?
- Woher kommt die Referenzzykluszeit, und können Sie sie ohne Beratungsprojekt ändern?
Zusammenfassung für die Geschäftsführung
Erstens. Das Verlustberichtswesen des Werks erfasst Stopps, die lang genug für eine Erfassung und auffällig genug für eine Besprechung sind. Kurzstillstände sind weder das eine noch das andere; sie fehlen in den Berichten, nach denen Verbesserungsbudgets vergeben werden, und kosten dennoch an jedem Teil Personal, Energie und Maschinenstunden.
Zweitens. Aus der OEE verschwinden sie nicht; sie wandern in unerklärten Leistungsverlust oder in die Referenzzykluszeit selbst. Ein Werk kann daher einen ordentlichen Leistungsgrad melden, der nur ordentlich ist, weil der Standard die Verluste geschluckt hat.
Drittens. Um sie zu finden, braucht es Maschinendaten in Sekundenauflösung, eine auf Papier festgelegte Schwelle und Musteranalyse statt Stillstandsgründen vom Bediener. Planen Sie das erste Ergebnis von einer Maschine in wenigen Wochen, nicht aus einem werksweiten Programm. Bei niedriger Auslastung liegt der Druck auf den Stückkosten — genau der Zahl, die Kurzstillstände aushöhlen.
Das Fehlermuster, vor dem sich die Geschäftsführung hüten sollte: Kurzstillstände als Instandhaltungsthema zu behandeln. Sie sind ein Thema der Produktionsleitung und brauchen auf dieser Ebene einen Eigentümer.
Praktische Umsetzungs-Checkliste
Bevor irgendetwas gemessen wird
- Für jede Maschine aufschreiben, woher die Referenzzykluszeit stammt. Lautet die Antwort „Vorjahresdurchschnitt“, markieren.
- Die Stillstandsgründe des Vormonats für die Engpassmaschine ziehen. Zählen, wie viele leer oder „Sonstiges“ sind.
- Die Bediener dieser Maschine fragen, welche Halte sie beheben, ohne darüber nachzudenken. Die Antworten wörtlich notieren.
- Die Schwellen festlegen — ignorieren, Kurzstillstand, erfasster Stillstand — und mit dem Betriebsrat vereinbaren.
Zwei Wochen an einer Maschine
- Zustandswechsel mit Sekundenauflösung erfassen, nur lesend.
- Kurzstillstände je Schicht zählen und ihre Dauer summieren. Die Summe mit dem größten erfassten Ausfall im selben Zeitraum vergleichen.
- Nach Auftrag, Zeitpunkt und vorausgehendem Zustand clustern. Das stärkste Muster finden.
Bevor ausgeweitet wird
- Das stärkste Muster mit den Bedienern besprechen und beheben, mit einem namentlich Zuständigen.
- Die Referenzzykluszeit dieser Maschine neu verankern und die OEE auf beide Arten rechnen.
- Erst dann die nächste Maschine wählen.
Eine Anmerkung zu unserem Standpunkt
Wir bauen Software in diesem Feld. Wir sind also nicht neutral, und es wäre albern, das zu behaupten. Dieser Beitrag beschreibt bewusst nicht, was unsere Software kann. Alles oben Gesagte lässt sich im kleinen Maßstab mit den Daten, die Ihre Maschinen ohnehin bereitstellen, und einer Tabellenkalkulation umsetzen, und daran sollte man es messen.
Wenn Sie schnell sehen möchten, ob Ihre Maschinendaten dafür taugen: Wir stellen eine kostenlose Selbsteinschätzung bereit — criussoftware.com/res/kits/readiness/. Sie fragt eine geschäftliche E-Mail-Adresse, den Firmennamen und Ihre Einwilligung zur Kontaktaufnahme ab und liefert ein bewertetes Ergebnis. Es ist eine Selbstprüfung, kein Audit.
Fragen für Ihre nächste Besprechung
- Welches ist der kürzeste Stillstand, den Ihr Werk mit Grund erfasst — und wer hat diese Schwelle festgelegt?
- Woher stammen Ihre Referenzzykluszeiten: aus dem Programm, vom Maschinenhersteller oder aus dem Vorjahresdurchschnitt?
- Wenn Sie an einer Engpassmaschine eine Woche lang jeden Stopp über dreißig Sekunden zählten — wie viele wären es, und wie viele stehen im Bericht?
- Welcher Anteil der Stillstandsgründe im Vormonat war „Sonstiges“ oder leer?
- Wem gehört in Ihrem Unternehmen ein Verlust, der zu kurz ist, um ein Ausfall zu sein?
- Welche Verbesserung haben Sie zuletzt finanziert, weil sie auffällig war, und nicht, weil sie groß war?
- Glaubt irgendjemand in der Halle dem Leistungsgrad — und weiß er, was darin steckt?
Was am Ende zählt
Ein Werk verbessert nicht, was es nicht sieht, und es sieht nicht, wofür niemand Zeit zum Aufschreiben hatte.
Kurzstillstände versteckt niemand. Versteckt werden sie durch die vernünftige Entscheidung, Menschen nicht jede Pause erfassen zu lassen, und durch die ebenso vernünftige Gewohnheit, sich Ereignisse zu merken und nicht das Wetter. Die Maschinen haben sie die ganze Zeit aufgezeichnet.
Der Ausfall bekommt die Besprechung. Die Kurzstillstände bekommen die Marge.
Quellen
- CETPM, Lexikon: 16 Verlustarten — Definition von Kurzstillständen als Unterbrechungen von typischerweise unter fünf bis zehn Minuten, gezählt als Leistungsverlust. https://www.cetpm.de/lexikon/was-ist-16-verlustarten/7/ (abgerufen am 29.09.2026)
- ifo Institut, Pressemitteilung vom 10.02.2026, Kapazitätsauslastung steigt langsam. https://www.ifo.de/pressemitteilung/2026-02-10/kapazitaetsauslastung-steigt-langsam (abgerufen am 29.09.2026)
- Destatis, Pressemitteilung Nr. 316 vom 07.09.2026, Produktion im Produzierenden Gewerbe, Juli 2026. https://www.destatis.de/DE/Presse/Pressemitteilungen/2026/09/PD26_316_421.html (abgerufen am 29.09.2026)
Nehmen Sie eine Engpassmaschine und fragen Sie die Bediener, welche Stopps sie beheben, ohne darüber nachzudenken. Schreiben Sie die Antworten wörtlich auf. Diese Liste ist die erste Aufzeichnung Ihres Werks über die Verluste, die es nicht sieht.
Weiterlesen
- Ein Cockpit statt vier Portale — die vier Entscheidungen unter einer OEE-Zahl, auch die Herkunft der Soll-Taktzeit.
- Warum Ihr Dashboard nichts verändert hat — die Lücke zwischen einem sichtbaren Verlust und dem Menschen, der handelt.
- Der Gesamtverbrauch sagt Ihnen nichts — derselbe Druck auf die Stückkosten, von der Energieseite gesehen.
Vollständiger Blogtext — Berichtsformat
Kurzstillstände: Die Verluste, die in keinem Bericht ankommen
In Ihrem Monatsbericht stehen die Verluste, für die jemand Zeit hatte, sie aufzuschreiben. Es gibt eine ganze Verlustart, für die naturgemäß nie jemand Zeit hat — und sie verschwindet nicht aus Ihren Kennzahlen. Sie wandert an eine Stelle, auf die niemand schaut.
Wer TPM betreibt, kennt die sechs großen Verluste, und Kurzstillstände stehen auf dieser Liste. Die Liste ist nicht das Problem. Dieser Beitrag handelt davon, wo Kurzstillstände in der OEE-Zahl verschwinden, warum sie niemandem gehören und wie man sie sichtbar macht, ohne einen Bediener jede Pause von vierzig Sekunden begründen zu lassen.
Industrielle Realität
Die Produktionsbesprechung am Montag hat ein Thema, über das alle reden wollen. Maschine 12 stand am Donnerstag drei Stunden mit einem Hydraulikfehler. Die Instandhaltung erklärt Fehler, Bauteil und Lieferzeit des Ersatzteils; man bespricht, ob eines ans Lager soll. Eine gute Besprechung: Etwas ist kaputtgegangen, und etwas wird getan.
Niemand erwähnt, dass der Stangenlader an Maschine 9 die ganze Woche über in jeder Schicht Dutzende Male stehen geblieben ist, jeweils zwischen zwanzig Sekunden und zwei Minuten. Niemand erwähnt es, weil niemand es weiß. Der Bediener hat jeden Halt nebenbei behoben — das gehört zu dieser Maschine wie das Brilleputzen zum Brilletragen. Keiner dieser Stopps war lang genug für einen Stillstandsgrund. Keiner war auffällig genug für die Schichtübergabe. Keiner kam in dieser Besprechung an.
Über eine Woche addiert, übertreffen sie womöglich den Ausfall vom Donnerstag. Sagen kann das niemand im Raum, denn addiert hat sie nie jemand gesehen.
Das ist der Normalfall, nicht die Ausnahme. Der Verlustbericht eines Werks verzeichnet, was auffällig und was lang war. Kurzstillstände sind weder das eine noch das andere.
Warum das Problem strukturell ist
Jede Erfassung hat eine Schwelle
Jedes Werk, das Stillstände erfasst, hat eine Grenze, unterhalb derer nichts erfasst wird — ob sie irgendwo steht oder nicht.
Manchmal ist sie ausdrücklich geregelt: Stillstände über fünf Minuten brauchen einen Grund. Das ist vernünftig: Müsste ein Bediener jede Pause begründen, stünde die Produktion schneller als bei jeder Störung. Manchmal ist sie stillschweigend: Niemand trägt einen Klemmer von dreißig Sekunden ein, weil das absurd wäre. Die Wirkung ist dieselbe. Unterhalb der Schwelle ist das Werk blind.
Eine allgemeingültige Grenze gibt es nicht. In der TPM-Literatur gilt ein Kurzstillstand gewöhnlich als Unterbrechung von weniger als fünf bis zehn Minuten, meist vom Bediener selbst behoben und als Leistungsverlust gezählt, nicht als Verfügbarkeitsverlust. Das ist Konvention, kein Naturgesetz, und jedes Werk legt seine eigene fest — meist unbemerkt.
Unterhalb der Schwelle wandern die Verluste
Weniger offensichtlich ist dies: Ein nicht erfasster Stopp verschwindet nicht aus der Rechnung. Die Gesamtanlageneffektivität muss aufgehen. Die verlorene Zeit landet an einer von zwei Stellen.
Im Leistungsverlust. Die Maschine lief laut Schichtprotokoll, fertigte aber weniger Teile als vorgesehen. Der OEE-Bericht zeigt einen Leistungsgrad unter 100 %, und niemand kennt den Grund, weil er nie erfasst wurde. Der Leistungsgrad wird zur Ablage für unerklärte Verluste.
In der Taktzeit selbst. Das ist der schlimmere Fall. Wurde die Referenzzykluszeit durch Beobachtung der Maschine festgelegt — Vorjahresdurchschnitt oder eine Zeitaufnahme an einem normalen Tag —, dann stecken die Kurzstillstände eines normalen Tages bereits im Standard. Die Maschine scheint nun mit fast 100 % zu laufen, weil der Standard auf ihre Unarten geeicht wurde. Wir nennen das die Taktzeit, die ihre eigenen Verluste gefressen hat. In unserem Beitrag über eine einheitliche OEE-Zahl für einen gemischten Maschinenpark ist die Herkunft der idealen Taktzeit eine der vier Entscheidungen, an denen die Zahl steht oder fällt; Kurzstillstände sind der Grund, warum diese Entscheidung so viel wiegt.
Das Gedächtnis bevorzugt das Auffällige vor dem Häufigen
Menschen merken sich Ereignisse, und drei Stunden Ausfall sind eines. Sechzig Halte von neunzig Sekunden sind kein Ereignis, sondern Wetter. Die Schichtübergabe verzeichnet das Ereignis, das Gedächtnis des Bedieners behält das Ereignis, das Verbesserungsbudget folgt dem Ereignis. Ein aus dem Gedächtnis geschriebenes Übergabeprotokoll verliert genau diese Verluste systematisch.
Sie gehören niemandem
Das ist die organisatorische Wurzel. Ein Ausfall gehört der Instandhaltung, klar und zu Recht. Kurzstillstände aber sind selten ein Instandhaltungsthema. Sie entstehen durch Teilebereitstellung, Materialschwankungen, einen leicht verstellten Sensor, Späne, einen Zuführer, der Einstellung statt Reparatur braucht, ein Programm, das auf eine unnötige Quittierung wartet. Sie liegen zwischen Instandhaltung, Fertigungstechnik, Qualität und Bedienern — praktisch also bei niemandem.
Die einzige Rolle, die für das Ergebnis all dieser Bereiche zugleich verantwortlich ist, ist die Werkleitung. Kurzstillstände sind der Verlust des Werkleiters, weil sie in keiner anderen Stellenbeschreibung vorkommen.
Warum gerade jetzt
Man könnte einwenden, Kurzstillstände zählten nur, wenn Kapazität knapp ist, und knapp ist sie in den meisten deutschen Werken in diesem Jahr nicht. Das ifo Institut meldete für Januar 2026 eine Kapazitätsauslastung der Industrie von 77,5 %, deutlich unter dem langjährigen Durchschnitt von 83,2 %. Destatis meldete für Juli 2026 eine Produktion, die kalenderbereinigt 1,6 % unter dem Vorjahresmonat lag.
Dieser Einwand dreht die Sache um. Bei niedriger Auslastung verstecken sich Kurzstillstände am besten. Hat ein Werk Luft, schluckt der Plan eine langsame Maschine; den fehlenden Teilen jagt niemand hinterher, weil kein Auftrag auf sie wartete. Die Verluste sind trotzdem da — sie kosten weiter Personal, Energie und Maschinenstunden je Gutteil —, aber nichts zwingt zum Hinschauen.
Zweierlei folgt daraus. Erstens liegt der Druck heute auf den Stückkosten, nicht auf der Menge, und Kurzstillstände sind ein Stückkostenproblem. Zweitens fehlt bei anziehender Nachfrage ein Teil der Kapazität, die das Werk zu haben glaubt, weil er die ganze Zeit still verbraucht wurde. Finden sollte man ihn, bevor man ihn braucht.
Architektur im Detail
In einem Handprotokoll sind Kurzstillstände grundsätzlich unsichtbar
Das klar zu sagen erspart Monate vergeblicher Arbeit. Ein Stopp, der kürzer ist als die Schwelle, ab der Menschen Stopps eintragen, kann in einem von Menschen geführten Protokoll nicht auftauchen. Daran ändern weder Schulung noch Disziplin noch bessere Formulare etwas. Die einzige Quelle, die jeden Stopp sieht, ist die Maschine.
Was die Maschine liefern kann
Viele moderne CNC-Steuerungen — mit Aufwand auch manche ältere — geben ihren Ausführungszustand an jeden aus, der ihn lesen darf: ob das Programm aktiv, bereit, unterbrochen, im Vorschubhalt oder gestoppt ist, dazu Alarme und oft ein Teilezähler. Die üblichen Wege sind OPC UA mit den umati-Spezifikationen für Werkzeugmaschinen, MTConnect und bei einfacheren Anlagen Modbus TCP. Was jedes Protokoll leisten kann und was nicht — und die unbequeme Frage, was „läuft“ für eine Steuerung eigentlich bedeutet —, behandelt unser Beitrag zur einheitlichen OEE-Zahl.
Für Kurzstillstände ist die Anforderung schnell benannt: Zustandswechsel mit Sekundenauflösung, erfasst in dem Moment, in dem sie eintreten, nicht eine Stichprobe alle paar Minuten. Eine Maschine, die alle fünf Minuten abgefragt wird, erscheint zu Beginn und am Ende eines Fensters als laufend, in dem sie achtmal stand.
Die Schwelle bewusst festlegen
Ist die Maschine die Quelle, wird die Schwelle von einer praktischen Grenze zur Wahl. Treffen Sie sie.
Ein nützliches Muster sind zwei Schwellen:
- Unterhalb einer kurzen Grenze — etwa einiger Sekunden — ignorieren. In dieser Größenordnung sieht man den Eigenrhythmus der Steuerung, keinen Verlust.
- Zwischen kurzer und langer Grenze — dem Band der Kurzstillstände — zählen und Dauer erfassen, aber niemanden nach einem Grund fragen.
- Oberhalb der langen Grenze ist es ein erfasster Stillstand mit Grund, genau wie heute.
Schreiben Sie die Grenzen auf und ändern Sie sie nicht stillschweigend. Eine Kurzstillstandszahl, die sich ändert, weil sich die Schwelle geändert hat, misst Ihre Definitionen, nicht Ihr Werk.
Nicht nach Gründen fragen. Nach Mustern suchen.
Sind Kurzstillstände sichtbar, folgt der Reflex, für jeden einen Stillstandsgrund zu verlangen. Das scheitert sofort. Ein Bediener, der sechzig kurze Stopps pro Schicht einordnen soll, wählt den ersten Eintrag der Liste oder „Sonstiges“, und der Datenbestand ist danach weniger vertrauenswürdig als gar keine Gründe.
Kurzstillstände werden über Muster diagnostiziert, nicht über Aussagen. Vier Schnitte leisten den Großteil:
- Nach Maschine — welche drei Maschinen tragen den Großteil?
- Nach Auftrag oder Teilenummer — folgen sie einem bestimmten Teil, Material oder einer Vorrichtung?
- Nach Zeitpunkt — häufen sie sich nach einem Werkzeugwechsel, einem Warmlauf, einem Materialwechsel oder gegen Ende einer Stange?
- Nach vorausgehendem Alarm oder Zustand — folgt jeder Stopp derselben Warnung, demselben Vorschubhalt, demselben Wartezustand?
Zwei Wochen sind ein sinnvolles erstes Fenster. Weist ein Muster auf eine bestimmte Ursache an einer bestimmten Maschine, ist ein Gespräch mit dem richtigen Bediener mehr wert als tausend Stillstandsgründe.
Kurzstillstände von langsamen Takten trennen
Der Leistungsverlust enthält zwei verschiedene Dinge: Stopps, die zu kurz für eine Erfassung waren, und Takte, die langsamer liefen als die Referenz. Sie haben unterschiedliche Ursachen und unterschiedliche Zuständige. Eine Maschine, die nie steht, aber mit 85 % ihrer Referenzgeschwindigkeit läuft, hat ein Programm-, Werkzeug- oder Materialproblem. Eine Maschine, die mit voller Geschwindigkeit läuft und vierzigmal pro Schicht steht, hat ein Handhabungsproblem. Vermischt man beides zu einem Leistungsgrad, wird keines von beiden behoben.
Die Referenzzykluszeit außerhalb der Maschinenhistorie verankern
Stammt Ihre Referenzzykluszeit aus beobachteten Durchschnitten, nehmen Sie sie von anderswo: aus der berechneten Zykluszeit des Programms, aus der Angabe des Maschinenherstellers für diesen Arbeitsgang oder aus dem besten dauerhaft gehaltenen Lauf, den Sie dokumentiert haben. Ziel ist keine unerreichbare Vorgabe, sondern ein Standard, der die gesuchten Verluste nicht länger schluckt.
Das Muster, das funktioniert
Eine Engpassmaschine wählen, nicht das ganze Werk.
Zustandswechsel mit Sekundenauflösung erfassen, zwei Wochen lang, nur lesend, ohne etwas an der Fahrweise der Maschine zu ändern.
Die Schwellen auf Papier festlegen, bevor man die Ergebnisse sieht, damit diese nicht zu einer bequemen Definition verleiten.
Zählen und clustern; nicht nach Gründen fragen.
Das stärkste Muster zu den Leuten bringen, die die Maschine fahren, und sie fragen, was es ist. Oft wissen sie es; mit Belegen in der Hand hat sie nur nie jemand gefragt.
Der Abhilfe einen namentlich Zuständigen geben. Ein gesehener Verlust, der niemandem gehört, ist nur ein besser dokumentierter Verlust. Die Lücke zwischen Signal und Handlung beschreibt unser Beitrag darüber, warum ein Dashboard allein nichts verändert.
Warum die meisten Kurzstillstandsprojekte nicht skalieren
Stillstandsgründe für Stopps von dreißig Sekunden. Das häufigste Scheitern. Nach einer Woche ist der Datenbestand voller „Sonstiges“.
Das ganze Werk auf einmal. Jede Maschine angebunden, jeder Stopp sichtbar, und ein Bericht, den niemand über Seite eins hinaus liest. Eine Maschine, gefunden und behoben, überzeugt mehr als fünfzig gemessene.
Die Taktzeit wird nie neu verankert. Das Werk sieht seine Kurzstillstände, und die OEE bewegt sich kaum, weil die Referenzzykluszeit sie weiterhin enthält. Die Übung gilt dann als sinnlos.
Kurzstillstände landen bei der Instandhaltung. Sie werden als Stillstand etikettiert und in den Instandhaltungsrückstand geleitet, wo sie mit Ausfällen konkurrieren und jedes Mal verlieren, weil nichts kaputt ist.
Gemessen, aber ohne Eigentümer. Die Daten stimmen, das Diagramm ist klar, und nach sechs Monaten hat sich nichts geändert, weil der Verlust zwischen den Bereichen liegt und niemand persönlich beauftragt wurde, ihn zu beseitigen.
Governance, Sicherheit und Mitbestimmung
Der Betriebsrat. Stoppdaten je Maschine und Schicht sind genau die Art Daten, aus denen sich ein Vergleich zwischen Bedienern oder Schichten machen lässt. Technische Einrichtungen, die objektiv geeignet sind, Verhalten oder Leistung der Beschäftigten zu überwachen, unterliegen nach § 87 Abs. 1 Nr. 6 BetrVG der Mitbestimmung; das ist vor der Einführung mit dem Betriebsrat zu vereinbaren. Der ehrliche Gestaltungsgrundsatz lautet: Betrachtungseinheit sind Maschine und Muster, nicht die Person. Ein Kurzstillstand, der einer bestimmten Teilenummer folgt, ist ein Prozessproblem. Halten Sie das schriftlich fest, zeigen Sie dem Betriebsrat das Datenmodell früh und vereinbaren Sie, wofür die Daten nie verwendet werden. Die Bediener profitieren zuerst: Die Halte, die sie seit Jahren beheben, muss nun jemand anderes abstellen.
Grundsätzlich nur lesend. Kurzstillstände sichtbar zu machen heißt, Maschinenzustände zu lesen. Es erfordert nie, etwas in eine Maschine zu schreiben. Legen Sie das vor der ersten Verbindung fest und lassen Sie es von der Verbindung selbst erzwingen, nicht vom guten Willen.
Einordnung ins Netz. Ein Gerät, das Maschinenzustände liest, sitzt im Steuerungsnetz oder in dessen Nähe. Entscheiden Sie Segment, Verwaltung und Erreichbarkeit von außen. Letztere sollte fast immer ausgeschlossen sein.
Bewertungsrahmen für die Plattformauswahl
- Mit welcher Zeitauflösung wird der Maschinenzustand erfasst? Sekunden, ereignisgesteuert oder eine Abfrage alle paar Minuten? Alles langsamer als Sekunden sieht keine Kurzstillstände.
- Können Sie Ihre Schwellen selbst setzen, und gelten sie gleich über alle Maschinen und Protokolle hinweg?
- Trennt sie Kurzstillstände von langsamen Takten, oder vermischt sie beides zu einem Leistungsgrad?
- Können Sie Stopps nach Auftrag, Zeitpunkt und vorausgehendem Zustand clustern, ohne in eine Tabellenkalkulation zu exportieren?
- Woher kommt die Referenzzykluszeit, und können Sie sie ohne Beratungsprojekt ändern?
Zusammenfassung für die Geschäftsführung
Erstens. Das Verlustberichtswesen des Werks erfasst Stopps, die lang genug für eine Erfassung und auffällig genug für eine Besprechung sind. Kurzstillstände sind weder das eine noch das andere; sie fehlen in den Berichten, nach denen Verbesserungsbudgets vergeben werden, und kosten dennoch an jedem Teil Personal, Energie und Maschinenstunden.
Zweitens. Aus der OEE verschwinden sie nicht; sie wandern in unerklärten Leistungsverlust oder in die Referenzzykluszeit selbst. Ein Werk kann daher einen ordentlichen Leistungsgrad melden, der nur ordentlich ist, weil der Standard die Verluste geschluckt hat.
Drittens. Um sie zu finden, braucht es Maschinendaten in Sekundenauflösung, eine auf Papier festgelegte Schwelle und Musteranalyse statt Stillstandsgründen vom Bediener. Planen Sie das erste Ergebnis von einer Maschine in wenigen Wochen, nicht aus einem werksweiten Programm. Bei niedriger Auslastung liegt der Druck auf den Stückkosten — genau der Zahl, die Kurzstillstände aushöhlen.
Das Fehlermuster, vor dem sich die Geschäftsführung hüten sollte: Kurzstillstände als Instandhaltungsthema zu behandeln. Sie sind ein Thema der Produktionsleitung und brauchen auf dieser Ebene einen Eigentümer.
Praktische Umsetzungs-Checkliste
Bevor irgendetwas gemessen wird
- Für jede Maschine aufschreiben, woher die Referenzzykluszeit stammt. Lautet die Antwort „Vorjahresdurchschnitt“, markieren.
- Die Stillstandsgründe des Vormonats für die Engpassmaschine ziehen. Zählen, wie viele leer oder „Sonstiges“ sind.
- Die Bediener dieser Maschine fragen, welche Halte sie beheben, ohne darüber nachzudenken. Die Antworten wörtlich notieren.
- Die Schwellen festlegen — ignorieren, Kurzstillstand, erfasster Stillstand — und mit dem Betriebsrat vereinbaren.
Zwei Wochen an einer Maschine
- Zustandswechsel mit Sekundenauflösung erfassen, nur lesend.
- Kurzstillstände je Schicht zählen und ihre Dauer summieren. Die Summe mit dem größten erfassten Ausfall im selben Zeitraum vergleichen.
- Nach Auftrag, Zeitpunkt und vorausgehendem Zustand clustern. Das stärkste Muster finden.
Bevor ausgeweitet wird
- Das stärkste Muster mit den Bedienern besprechen und beheben, mit einem namentlich Zuständigen.
- Die Referenzzykluszeit dieser Maschine neu verankern und die OEE auf beide Arten rechnen.
- Erst dann die nächste Maschine wählen.
Eine Anmerkung zu unserem Standpunkt
Wir bauen Software in diesem Feld. Wir sind also nicht neutral, und es wäre albern, das zu behaupten. Dieser Beitrag beschreibt bewusst nicht, was unsere Software kann. Alles oben Gesagte lässt sich im kleinen Maßstab mit den Daten, die Ihre Maschinen ohnehin bereitstellen, und einer Tabellenkalkulation umsetzen, und daran sollte man es messen.
Wenn Sie schnell sehen möchten, ob Ihre Maschinendaten dafür taugen: Wir stellen eine kostenlose Selbsteinschätzung bereit — criussoftware.com/res/kits/readiness/. Sie fragt eine geschäftliche E-Mail-Adresse, den Firmennamen und Ihre Einwilligung zur Kontaktaufnahme ab und liefert ein bewertetes Ergebnis. Es ist eine Selbstprüfung, kein Audit.
Fragen für Ihre nächste Besprechung
- Welches ist der kürzeste Stillstand, den Ihr Werk mit Grund erfasst — und wer hat diese Schwelle festgelegt?
- Woher stammen Ihre Referenzzykluszeiten: aus dem Programm, vom Maschinenhersteller oder aus dem Vorjahresdurchschnitt?
- Wenn Sie an einer Engpassmaschine eine Woche lang jeden Stopp über dreißig Sekunden zählten — wie viele wären es, und wie viele stehen im Bericht?
- Welcher Anteil der Stillstandsgründe im Vormonat war „Sonstiges“ oder leer?
- Wem gehört in Ihrem Unternehmen ein Verlust, der zu kurz ist, um ein Ausfall zu sein?
- Welche Verbesserung haben Sie zuletzt finanziert, weil sie auffällig war, und nicht, weil sie groß war?
- Glaubt irgendjemand in der Halle dem Leistungsgrad — und weiß er, was darin steckt?
Was am Ende zählt
Ein Werk verbessert nicht, was es nicht sieht, und es sieht nicht, wofür niemand Zeit zum Aufschreiben hatte.
Kurzstillstände versteckt niemand. Versteckt werden sie durch die vernünftige Entscheidung, Menschen nicht jede Pause erfassen zu lassen, und durch die ebenso vernünftige Gewohnheit, sich Ereignisse zu merken und nicht das Wetter. Die Maschinen haben sie die ganze Zeit aufgezeichnet.
Der Ausfall bekommt die Besprechung. Die Kurzstillstände bekommen die Marge.
Quellen
- CETPM, Lexikon: 16 Verlustarten — Definition von Kurzstillständen als Unterbrechungen von typischerweise unter fünf bis zehn Minuten, gezählt als Leistungsverlust. https://www.cetpm.de/lexikon/was-ist-16-verlustarten/7/ (abgerufen am 29.09.2026)
- ifo Institut, Pressemitteilung vom 10.02.2026, Kapazitätsauslastung steigt langsam. https://www.ifo.de/pressemitteilung/2026-02-10/kapazitaetsauslastung-steigt-langsam (abgerufen am 29.09.2026)
- Destatis, Pressemitteilung Nr. 316 vom 07.09.2026, Produktion im Produzierenden Gewerbe, Juli 2026. https://www.destatis.de/DE/Presse/Pressemitteilungen/2026/09/PD26_316_421.html (abgerufen am 29.09.2026)
Noch keine Kommentare. Seien Sie der Erste.